miércoles, 3 de agosto de 2016


La Deformación plástica y el proceso de Endurecimiento en los Metales

En la ingeniería de los materiales, los procesos metalúrgicos y de conformación son importantes pues numerosas apliacaciones se presentan como en ocasiones el diseño de aleaciones con alta resistencia pero también con cierta ductilidad y tenacidad. Es así, como la capacidad de un metal o aleación para deformarse plásticamente depende de la capacidad de las dislocaciones para moverse. La resistencia mecánica se puede aumentar reduciendo la movilidad de las dislocaciones; es decir, mayores fuerzas serán necesarias para comenzar la deformación plástica.

En definitiva, todas las técnicas de endurecimiento de las aleaciones se basan en un principio muy simple "La restricción e impedimento del movimiento de las dislocaciones convierte al material en más duro y resistente"

Los Mecanismos de endurecimiento que se pueden encontrar, están:
1. Endurecimiento por solución sólida de metales 
2. Endurecimiento por reducción del tamaño de grano
3. Endurecimiento por deformación 
4. Endurecimiento por precipitación

Endurecimiento por deformación 

La plasticidad de los metales es la característica que los diferencia frente a las cerámicas, y que les ha permitido una gran implantación en los tiempos antiguos en todos los lugares del mundo en numerosas aplicaciones industriales y agrícolas en la conformación de piezas y útiles: puntas de lanza, azadas, aperos, son algunos ejemplos.
Pero además, la plastificación permite el endurecimiento del metal consistente en aumentar su límite elástico aún perdiendo ductilidad. El primer proceso que el hombre descubrió para endurecer los metales y aleaciones: La deformación plástica aplicada mediante trabajo mecánico.
Para evidenciarlo, se muestra en la figura  una punta de lanza de cobre, del hombre iniciador de la metalurgia.


El proceso ocurre cuando en una estructura de grano equiaxial, sometida a un proceso de deformación plástica, los granos sufren cizallamiento relativo unos respecto de otros mediante la generación, movimiento y redistribución de las dislocaciones. Esto significa que la densidad de las dislocaciones aumentará cuanto mayor sea el grado de deformación plástica al que sometamos al material. 
La densidad de la dislocación aumenta con la deformación, se hace cada vez más difícil el movimiento de las dislocaciones a través del “bosque de dislocaciones” y, por tanto, el trabajo sobre el metal que se endurece a medida que aumenta la deformación en frío. 
Por ejemplo, el cobre, aluminio o el hierro- son trabajados en frío, se endurecen por deformación, o lo que es lo mismo endurecen por acritud, uno de los métodos más importantes de endurecimiento para los metales y aleaciones.


El campo de aplicación de los procesos de endurecimiento por deformación plástica, es amplio, porque la deformación plástica es una cualidad que identifica el estado sólido metálico. Es importante el endurecimiento por deformación plástica en las aleaciones porque algunas aleaciones no disponen de otra posibilidad de endurecimiento. Y es conveniente la aplicación de procesos de deformación plástica porque ellos nos permiten controlar la microestructura, tamaño y forma de los granos, lo que es variable en las características resistentes.

LA FORJA es el proceso de deformación controlada de un metal hasta una forma final mediante la aplicación de presión o de impacto sucesivos. Dentro de las características de los productos forjados se tienen:

1. Repetibilidad (largas series de productos idénticos). 
2.Excelentes propiedades mecánicas como:Tenacidad,  Ductilidad, Resistencia a fatiga

3. Resistencia a la corrosión gracias a integridad metalúrgica
4. Fibrado Direccional (siguiendo el contorno de la pieza)
5. Alta Productividad (nº de piezas/hora).
6. Solo se justifican Series Largas (coste de utillajes y medios de producción).
7. Las cotas y superficies funcionales (tolerancias y acabados superficiales) suelen precisar mecanizado posterior.

Los equipos para el proceso de forja se pueden dividir en dos grandes grupos: prensas y martillos

Prensas

 La aplicación de presión sobre el material  proporciona una deformación homogénea del material y mejores tolerancias que los martillos. Su capacidad viene definida por la fuerza disponible en la carrera de bajada de la estampa y se clasifican en función del mecanismo utilizado para el movimiento de la estampa superior:
Prensas mecánicas
• Mecanismo de biela-manivela (energía almacenada en un volante de inercia)
• Fuerza y velocidad dependen de la cinemática de la prensa
Prensas hidráulicas
• Accionadas por un cilindro hidráulico servocontrolado.
• Fuerza y velocidad dependen del caudal y presión en el cilindro hidráulico.
 • Menor productividad que las mecánicas.
 • Adecuadas para forja libre de grandes piezas: capaces de grandes fuerzas y control exhaustivo de la posición de la estampa superior.
 • Más caras y mayor mantenimiento que las mecánicas.


Martillos

 Su aplicación es de impactos sucesivos sobre el material, y proporcionan una deformación más superficial que las prensas. En general son más baratos y flexibles que las prensas y su capacidad viene definida por la energía disponible en el momento del impacto.


martes, 2 de agosto de 2016

COMPORTAMIENTO ELÁSTICO y PLÁSTICO DE LOS MATERIALES  LIMITE ELÁSTICO

El límite elástico, también denominado límite de elasticidad, es la tensión máxima que un material elástico puede soportar sin sufrir deformaciones permanentes. Si se aplican tensiones superiores a este límite, el material experimenta deformaciones permanentes y no recupera su forma original al retirar las cargas. En general, un material sometido a tensiones inferiores a su límite de elasticidad es deformado temporalmente de acuerdo con la ley de Hooke.

Los materiales sometidos a tensiones superiores a su límite de elasticidad tienen un comportamiento plástico. Si las tensiones ejercidas continúan aumentando el material alcanza su punto de fractura. El límite elástico marca, por tanto, el paso del campo elástico a la zona de fluencia. Más formalmente, esto comporta que en una situación de tensión uní axial, el límite elástico es la tensión admisible a partir de la cual se entra en la superficie de fluencia del material.


La figura muestra el Método del 0.2% para calcular el esfuerzo de fluencia

Si se disponen las tensiones en función de las deformaciones en un gráfico se observa que, en un principio y para la mayoría de los materiales aparece una zona que sigue una distribución casi lineal, donde la pendiente es el módulo de elasticidad (E). Esta zona se corresponde a las deformaciones elásticas del material hasta un punto donde la función cambia de régimen y empieza a curvarse, zona que se corresponde al inicio del régimen plástico. Ese punto es el punto de límite elástico.

Debido a la dificultad para localizarlo exactamente y con total fidelidad, ya que en los gráficos experimentales la recta es difícil de determinar y existe una banda donde podría situarse el límite elástico, en ingeniería se adopta un criterio convencional y se considera como límite elástico la tensión a la cual el material tiene una deformación plástica del 0.2% (o también ε = 0.002 mm/mm).

LA PLASTICIDAD

Es la propiedad mecánica de un material, biológico o de otro tipo, de deformarse permanentemente e irreversiblemente cuando se encuentra sometido a tensiones por encima de su rango elástico, es decir, por encima de su límite elástico.

En los metales, la plasticidad se explica en términos de desplazamientos irreversibles de dislocaciones. En los materiales elásticos, en particular en muchos metales dúctiles, un esfuerzo de tracción pequeño lleva aparejado un comportamiento elástico. Eso significa que pequeños incrementos en la tensión comporta pequeños incrementos en la deformación, si la carga se vuelve cero de nuevo el cuerpo recupera exactamente su forma original, es decir, se tiene una deformación completamente reversible. Sin embargo, se ha comprobado experimentalmente que existe un límite, llamado límite elástico, tal que si cierta función homogénea de las tensiones supera dicho límite entonces al desaparecer la carga quedan deformaciones remanentes y el cuerpo no vuelve exactamente a su forma. Es decir, aparecen deformaciones no-reversibles.

Representación de las zonas elásticas y plásticas

Este tipo de comportamiento elasto-plástico descrito más arriba es el que se encuentra en la mayoría de metales conocidos, y también en muchos otros materiales. El comportamiento perfectamente plástico es algo menos frecuente, e implica la aparición de deformaciones irreversibles por pequeña que sea la tensión, la arcilla de modelar y la plastilina se aproximan mucho a un comportamiento perfectamente plástico. Otros materiales además presentan plasticidad con endurecimiento y necesitan esfuerzos progresivamente más grandes para aumentar su deformación plástica total.

La irreversibilidad de los materiales está relacionada con cambios permanentes en la estructura y grano del material. A diferencia del
comportamiento elástico que es termodinámicamente reversible, un cuerpo que se deforma plásticamente experimenta cambios de entropía, como desplazamientos de las dislocaciones. En el comportamiento plástico parte de la energía mecánica se disipa internamente, en lugar de transformarse en energía potencial elástica.

Microscópicamente, en la escala de la red cristalina de los metales, la plasticidad es una consecuencia de la existencia de ciertas imperfecciones en la red llamadas dislocaciones. En 1934, Egon Orowan, Michael Polanyi y Geoffrey Ingram Taylor, más o menos simultáneamente llegaron a la conclusión de que la deformación plástica de materiales dúctiles podía ser explicada en términos de la teoría de dislocaciones. Para describir la plasticidad usualmente se usa un conjunto de ecuaciones diferenciales no lineales y no integrables que describen los cambios en las componentes del tensor deformación y el tensor tensión con respecto al estado de deformación-tensión previo y el incremento de deformación en cada instante.


EXPLICACIÓN DE LAS ZONAS ELÁSTICAS Y PLÁSTICAS 
A TRAVÉS DEL ENSAYO DE TENSIÓN

El ensayo de tracción de un material consiste en someter a una probeta normalizada realizada con dicho material a un esfuerzo axial de tracción creciente hasta que se produce la rotura de la probeta. Este ensayo mide la resistencia de un material a una fuerza estática o aplicada lentamente. Las velocidades de deformación en una ensayo de tensión suelen ser muy pequeñas alrededor de 25mm/min.

En un ensayo de tracción pueden determinarse diversas características de los materiales elásticos:

1.- Módulo de elasticidad o Módulo de Young, que cuantifica la proporcionalidad anterior.

2.- Coeficiente de Poisson, que cuantifica la razón entre el alargamiento longitudinal y la acortamiento de las longitudes transversales a la dirección de la fuerza.

3.- Límite de proporcionalidad valor de la tensión por debajo de la cual el alargamiento es proporcional a la carga aplicada.

4.- Límite de fluencia o límite elástico aparente: valor de la tensión que soporta la probeta en el momento de producirse el fenómeno de la cedencia o fluencia. Este fenómeno tiene lugar en la zona de transición entre las deformaciones elásticas y plásticas y se caracteriza por un rápido incremento de la deformación sin aumento apreciable de la carga aplicada.

5.- Límite elástico (límite elástico convencional o práctico): valor de la tensión a la que se produce un alargamiento prefijado de antemano (0,2%, 0,1%, etc.) en función del extensómetro empleado.

6.- Carga de rotura o resistencia a la tracción: carga máxima resistida por la probeta dividida por la sección inicial de la probeta.

7.- Alargamiento de rotura: incremento de longitud que ha sufrido la probeta. Se mide entre dos puntos cuya posición está normalizada y se expresa en tanto por ciento.
Estricción: es la reducción de la sección que se produce en la zona de la rotura.

Normalmente, el límite de proporcionalidad no suele determinarse ya que carece de interés para los cálculos. Tampoco se calcula el Módulo de Young, ya que éste es característico del material; así, todos los aceros tienen el mismo módulo de elasticidad aunque sus resistencias puedan ser muy diferentes.

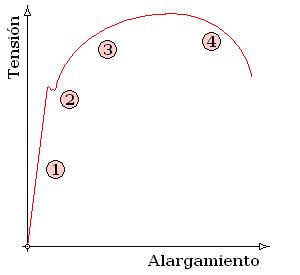
En el ensayo se mide la deformación (alargamiento) de la probeta entre dos puntos fijos de la misma a medida que se incrementa la carga aplicada, y se representa gráficamente en función de la tensión (carga aplicada dividida por la sección de la probeta). En general, la curva tensión-deformación así obtenida presenta cuatro zonas diferenciadas:

Zona elástica: en esta zona las deformaciones se reparten a lo largo de la probeta, son de pequeña magnitud y, si se retirara la carga aplicada, la probeta recupera su forma inicial. El coeficiente de proporcionalidad entre la tensión y la deformación se denomina módulo de elasticidad o de Young y es característico del material. Así, todos los aceros tienen el mismo módulo de elasticidad aunque sus resistencias puedan ser muy diferentes. La tensión más elevada que se alcanza en esta región se denomina límite de fluencia y es el que marca la aparición de este fenómeno. Pueden existir dos zonas de deformación elástica, la primera recta y la segunda curva, siendo el límite de proporcionalidad el valor de la tensión que marca la transición entre ambas. Generalmente, este último valor carece de interés práctico y se define entonces un límite elástico (convencional o práctico) como aquél para el que se produce un alargamiento prefijado de antemano (0,2%, 0,1%, etc.). Se obtiene trazando una recta paralela al tramo proporcional (recto) con una deformación inicial igual a la convencional.

Fluencia o cedencia. Es la deformación brusca de la probeta sin incremento de la carga aplicada. El fenómeno de fluencia se da cuando las impurezas o los elementos de aleación bloquean las dislocaciones de la red cristalina impidiendo su deslizamiento, mecanismo mediante el cual el material se deforma plásticamente. Alcanzado el límite de fluencia se logra liberar las dislocaciones produciéndose la deformación bruscamente. La deformación en este caso también se distribuye uniformemente a lo largo de la probeta pero concentrándose en las zonas en las que se ha logrado liberar las dislocaciones (bandas de Luders). No todos los materiales presentan este fenómeno, en cuyo caso la transición entre la deformación elástica y plástica del material no se aprecia de forma clara.

Deformaciones plásticas: si se retira la carga aplicada en dicha zona, la probeta recupera sólo parcialmente su forma quedando deformada permanentemente. Las deformaciones en esta región son más acusadas que en la zona elástica.

Estricción. Llegado un punto del ensayo, las deformaciones se concentran en la parte central de la probeta apreciándose una acusada reducción de la sección de la probeta, momento a partir del cual las deformaciones continuarán acumulándose hasta la rotura de la probeta por ese zona.La estricción es la responsable del descenso de la curva tensión-deformación; realmente las tensiones no disminuyen hasta la rotura, sucede que lo que se representa es el cociente de la fuerza aplicada (creciente) entre la sección inicial y cuando se produce la estricción la sección disminuye, efecto que no se tiene en cuenta en la representación gráfica. Los materiales frágiles no sufren estricción ni deformaciones plásticas significativas, rompiéndose la probeta de forma brusca. Terminado el ensayo se determina la carga de rotura, carga última o resistencia a la tracción: la máxima resistida por la probeta dividida por su sección inicial, el alargamiento en (%) y la estricción en la zona de la rotura.


Diagrama de tensión - deformación típico de un acero de bajo límite de fluencia

Otras características encontradas en el ensayo de tracción son la resiliencia y la tenacidad, que son, respectivamente, la energía elástica y total absorbida y que vienen representadas por el área comprendida bajo la curva tensión-deformación hasta el límite elástico en el primer caso y hasta la rotura en el segundo.

lunes, 1 de agosto de 2016

El Proceso de Extrusión


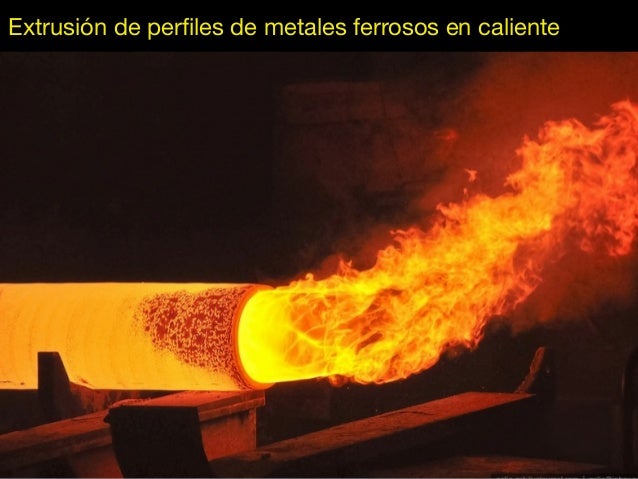
   Los metales que pueden trabajarse en caliente pueden extruirse con formas de sección transversal uniforme con ayuda de presión. El principio de extrusión, similar a la acción del chorro de la pasta de dientes de un tubo, ha sido muy usado para procesos en serie desde la producción de ladrillos, tubo de desagüe, tubo de drenaje, hasta la manufactura de macarrones. 

 Algunos metales como el plomo, estaño y aluminio pueden extruírse en frío, mientras que otros requieren la aplicación de calor para hacerlos plásticos o semi sólidos antes de la extrusión. En la operación actual de extrusión, los procesos difieren un poco, dependiendo del metal y aplicación, pero en resumen consisten en forzar al metal (confinado en una cámara de presión) a salir a través de dados especialmente formados. Varillas, tubos, guarniciones moldeadas, formas estructurales, cartuchos de bronce, y cables forrados con plomo son productos  característicos de metales extruidos.

   La mayoría de las prensas usadas en el extruido convencional de metales son de tipo horizontal y operada hidráulicamente. Las velocidades de operación dependen sobre todo de la temperatura y material, varían de unos cuantos metros sobre minuto hasta 275 m/min.
Las ventajas de la extrusión incluyen la facilidad de producir una variedad de formas de alta resistencia, buena exactitud y terminado de superficie a altas velocidades de producción, y relativamente con un bajo costo de los dados. 

   Más deformaciones o cambio de forma pueden conseguirse por este proceso que por cualquier otro, excepto fundición. Longitudes casi ilimitadas de sección transversal continua pueden producirse, y debido al bajo costo de los dados, series de producción de 150 m pueden justificar su uso. El proceso es alrededor de tres veces más lento que la forja por rolado, y la sección transversal debe permanecer constante.


Proceso según la configuración del trabajo

Extrusión Directa

La extrusión directa, también conocida como extrusión delantera, es el proceso más común de extrusión. Éste trabaja colocando la barra en un recipiente fuertemente reforzado. La barra es empujada a través del troquel por un tornillo.

Extrusión Indirecta

En la extrusión indirecta, también conocida como extrusión retardada, la barra y el contenedor se mueven juntos mientras el troquel está estacionario. El troquel es sostenido en el lugar por un soporte el cual debe ser tan largo como el contenedor. La longitud máxima de la extrusión está dada por la fuerza de la columna del soporte. Al moverse la barra con el contenedor, la fricción es eliminada.

Extrusión por Impacto

En la extrusión por impacto un punzón es dirigido al pedazo de metal con una fuerza tal que éste es levantado a su alrededor. La mayoría de las operaciones de extrusión por impacto, tales como la manufactura de tubos plegables, son trabajadas en frío. Sin embargo hay algunos metales y productos, particularmente aquellos en los cuales se requieren paredes delgadas, en los que los pedazos de metal son calentados a elevadas temperaturas. 

Proceso de Extrusión según la temperatura

El proceso comienza con el calentamiento del material. Éste se carga posteriormente dentro del contenedor de la prensa. Se coloca un bloque en la prensa de forma que sea empujado, haciéndolo pasar por el troquel. Si son requeridas mejores propiedades, el material puede ser tratado mediante calor o trabajado en frío.
El radio de extrusión se define como el área de la sección transversal del material de partida dividida por el área de sección transversal del material al final de la extrusión. Una de las principales ventajas del proceso de extrusión es que este radio puede ser muy grande y aún producir piezas de calidad.

Extrusión en caliente

La extrusión en calientes se hace a temperaturas elevadas, así se evita el trabajo forzado y hacer más fácil el paso del material a través del troquel. La mayoría de la extrusión en caliente se realiza en prensas hidráulicas horizontales con rango de 250 a 12.000 t. Rangos de presión de 30 a 700 Mpa (4400 a 102.000 psi), por lo que la lubricación es necesaria, puede ser aceite o grafito para bajas temperaturas de extrusión, o polvo de cristal para altas temperaturas de extrusión. La mayor desventaja de este proceso es el coste de las maquinarias y su mantenimiento. 

Temperaturas de varios metales en la extrusión en caliente
Material
Temperatura [°C (°F)]
Magnesio
350-450 (650-850)
Aluminio
350-500 (650-900)
Cobre
600-1100 (1200-2000)
Acero
1200-1300 (2200-2400)
Titanio
700-1200 (1300-2100)
1000-1200 (1900-2200)
Aleaciones Refractarias
Mayores a 2000 (4000)

El proceso de extrusión es generalmente económico cuando son producidos varios kilogramos (libras) y muchas toneladas, dependiendo de los materiales que han sido empleados en el proceso. Por ejemplo, en algunos aceros se vuelve más económico si se producen más de 20.000 kg (50.000 lb).

Extrusión en frío

La extrusión fría se realiza a alrededor de la temperatura ambiente. La ventaja de ésta sobre la extrusión en caliente es la falta de oxidación, lo que se traduce en una mayor fortaleza debido al trabajo en frío o tratamiento en frío, estrecha tolerancia, buen acabado de la superficie y rápida velocidad de extrusión si el material es sometido a breves calentamientos.
Los materiales que son comúnmente tratados con extrusión fría son: plomo, estaño, aluminio, cobre, circonio, titanio, molibdeno, berilio, vanadio, niobio y acero.
Algunos ejemplos de productos obtenidos por este proceso son: los tubos plegables, el extintor de incendios, cilindros del amortiguador, pistones automotores, entre otros.

Extrusión tibia

La extrusión tibia se hace por encima de la temperatura ambiente pero por debajo de la temperatura de recristalización del material, en un intervalo de temperaturas de 800 a 1800 °F (de 424 °C a 975 °C). Este proceso se usa generalmente para lograr el equilibrio apropiado en las fuerzas requeridas, ductilidad y propiedades finales de la extrusión.

La extrusión tibia tiene varias ventajas comparada con la extrusión fría: reduce la presión que debe ser aplicada al material y aumenta la ductilidad del acero. Incluso puede eliminar el tratamiento térmico requerido en la extrusión en frío.


El vídeo muestra un proceso de extrusión del Aluminio material ampliamente empleado en la industria de la ingeniería.


Procesos de deformación

La extrusión, la laminación y la forja, son procesos de fabricación de objetos conformado por deformación plástica que puede realizarse en caliente o en frío y en el que la deformación del material se produce por la aplicación de fuerzas de compresión

Para llevar a cabo el proceso de extrusión se emplean prensas que pueden ser horizontales o verticales, dependiendo de la orientación de los ejes de trabajo. Los tipos horizontales son los más comunes.

Proceso de hacer pasar material a presión a través de un dado o troquel extrusor de forma determinada, al pasar el material por el dado, adopta la sección transversal igual a la forma de la abertura. En manufactura este proceso se aplica comúnmente a metales, polímeros, cerámicas y hormigón. Permite secciones transversales complejas.

Permite y el trabajo con materiales de baja resistencia que no se pueden trabajar con estirado. Se logra un acabado de excelente. Variantes: Como puede ser en frío o en caliente, el más común es en caliente ya que se extruyen metales de secciones grandes. Puede ser de producto continuo (hasta donde la máquina lo permita) o de productos discretos (contables por unidad), o puede ser directa o indirecta. 

Las prensas son accionadas normalmente por fuerza hidráulica, la cual es especialmente apropiada para producción semi-continua de secciones largas, como en la extrusióndirecta. Frecuentemente se usa la pulsión mecánica para extrusión en frío de partes individuales, tales como la extrusión por impacto.
Industrialmente la extrusión es altamente empleada, es el método de fabricación de tubos, extintores, cilindros de amortiguador, pastas de dientes, perfiles de aluminio, envases de bebidas y muchos otros, note que el producto extruido puede ser sólido o hueco.

El laminado es un proceso de deformación en el cual el metal pasa entre dos rodillos y se comprime mediante fuerzas de compresión ejercidas por los rodillos. Los rodillos giran, se ilustra, para jalar el material y simultáneamente apretarlo entre ellos.

El Forjado es el proceso consistente en cambiar la forma de un metal caliente por medio de golpes de un martillo pilón o por presión en una prensa. En el curso del forjado, el metal se hace más denso y se elevan sus propiedades mecánicas. Como material básico para la obtención de las piezas forjadas se utiliza el acero y algunas aleaciones a base de cobre, aluminio y magnesio.

viernes, 29 de julio de 2016

DEFORMACIÓN 

PLÁSTICA 


 Un lingote de acero tiene un uso muy reducido hasta que le es dada una forma tal que pueda usarse en un proceso de manufactura. Si el lingote es admitido en frío, se vuelve bastante difícil, si no imposible, convertir el material por medios mecánicos en una forma estructural, acero en barra o lámina. Sin embargo, si el lingote se trabaja en caliente, puede martillarse, prensarse, rolarse o extruirse en otras formas. Debido a la desoxidación y otras desventajas del trabajo en caliente a temperaturas elevadas, la mayoría de los metales ferrosos se trabajan en frío o se terminan en frío después del trabajo en caliente para obtener un buen acabado superficial, alta exactitud dimensional y mejorar las propiedades mecánicas.
   La forja fue el primer método de trabajo en caliente; una prensa movida por una fuente de potencia general y una banda desde los árboles, tenía un brazo descendente y golpeaba un pedazo caliente de metal colocado en un dado. Gracias a la tecnología los procesos mejoraron, y hoy día permanecen semejantes al proceso inicial.


Los dos tipos principales de trabajo mecánico en los cuales el material puede sufrir una deformación plástica y cambiarse de forma son trabajos en caliente y trabajos en frío. Como muchos conceptos metalúrgicos, la diferencia entre trabajo en caliente y en frío no es fácil de definir. Cuando al metal se le trabaja en caliente, las fuerzas requeridas para deformarlo son menores y las propiedades mecánicas se cambian moderadamente. Cuando a un metal se le trabaja en frío, se requieren grandes fuerzas, pero el esfuerzo propio del metal se incrementa permanentemente.

La temperatura de recristalización de un metal determina si el 
trabajo en caliente o en frío está siendo cumplido o no. El trabajo en caliente de los metales toma lugar por encima de la recristalización o rango de endurecimiento por trabajo. El trabajo en frío debe hacerse a temperaturas abajo del rango de recristalización y frecuentemente es realizado a temperatura ambiente. Para el acero, la recristalización permanece alrededor de 500 a 700 °C, aunque la mayoría de los trabajos en caliente del acero se hacen a temperaturas considerablemente arriba de este rango. No existe tendencia al endurecimiento por trabajo mecánico hasta que el límite inferior del rango recristalino se alcanza.
   Algunos metales, tales como el plomo y el estaño, tienen un bajo rango recristalino y pueden trabajarse en caliente a temperatura ambiente, pero la mayoría de los metales comerciales requieren de algún calentamiento. 
Las composiciones aleadas tienen una gran influencia sobre todo en el rango de trabajo conveniente, siendo el resultado acostumbrado aumentar la temperatura del rango recristalino. Este rango también puede incrementarse por un trabajo anterior en frío.
Durante todas las operaciones de trabajo en caliente, el metal está en estado plástico y es formado rápidamente por presión. Adicionalmente, el trabajo en caliente tiene las ventajas siguientes:
- La porosidad en el metal es considerablemente eliminada. La mayoría de los lingotes fundidos contienen muchas pequeñas sopladuras. Estas son prensadas y a la vez eliminadas por la alta presión de trabajo.
- Las impurezas en forma de inclusiones son destrozadas y distribuidas a través del metal.
- Los granos gruesos o prismáticos son refinados. Dado que este trabajo está en el rango recristalino, seria mantenido hasta que el límite inferior es alcanzado para que proporcione una estructura de grano fino.
- Las propiedades físicas generalmente se mejoran, principalmente debido al refinamiento del grano. La ductilidad y la resistencia al impacto se perfeccionan, su resistencia se incrementa y se desarrolla una gran homogeneidad en el metal. La mayor resistencia del acero laminado existe en la dirección del flujo del metal.
-  La cantidad de energía necesaria para cambiar la forma del acero en estado plástico es mucho menor que la requerida cuando el acero está frío.
- Todos los procesos de trabajo en caliente presentan unas cuantas desventajas que no pueden ignorarse.

Debido a la alta temperatura del acompañamiento de un pobre acabado superficial. Como resultado del escamado no pueden mantenerse tolerancias cerradas. El equipo para trabajo en caliente y los costos de mantenimiento son altos, pero el proceso es económico comparado con el trabajo de metales a bajas temperaturas.
    El término acabado en caliente, se refiere a barras de acero, placas o formas estructurales que se usan en estado "laminado" en el que se obtienen de las operaciones de trabajo en caliente. Se hacen algunos desescamados pero por lo demás el acero está listo para usarse en puentes, barcos, carros de ferrocarril, y otras aplicaciones en donde no se requieren tolerancias cerradas. El material tiene buena soldabilidad y maquinabilidad, dado que el contenido de carbono es menor del 0.25%.
Los principales métodos de trabajo en caliente de los metales son: